AC Coutelier
Les cuisines
Le couteau de cuisine : fabrication artisanale, conçu pour durer
Une gamme complète au style démarqué, pour l’usage professionnel. Convaincu de l’importance de m’éloigner des couteaux industriels, à mon goût inachevés, peu fiables, au style fade et à la faible tenue de tranchant, je propose aux cuisiniers et cuisinières professionnels, tout comme aux amateurs exigeants, une gamme complète et originale, composée de pièces uniques de haute qualité. Grâce à mon niveau d’exigence et mon savoir-faire, aux matériaux de qualité et à un protocole de fabrication rigoureux. En quelques mots : fiabilité, durabilité, esthétisme.
Mon approche
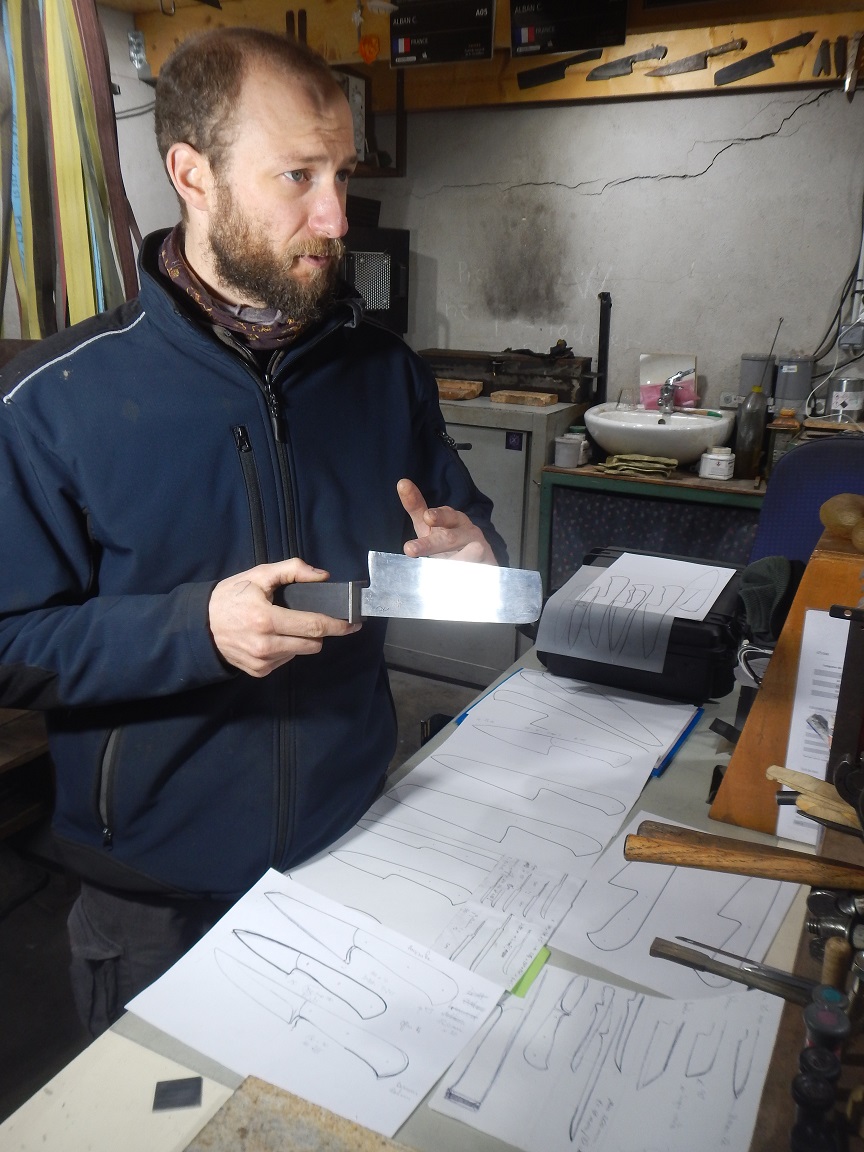
Je considère cet objet comme un véritable outil. Cette gamme est issue d’un travail de recherche pour répondre aux exigences d’un(e) cuisinier(e) avec son outil de travail. « Doux, sobre, chaleureux, je donne vie à chacun d’entre eux. »
L’éminceur : modèle phare de la gamme
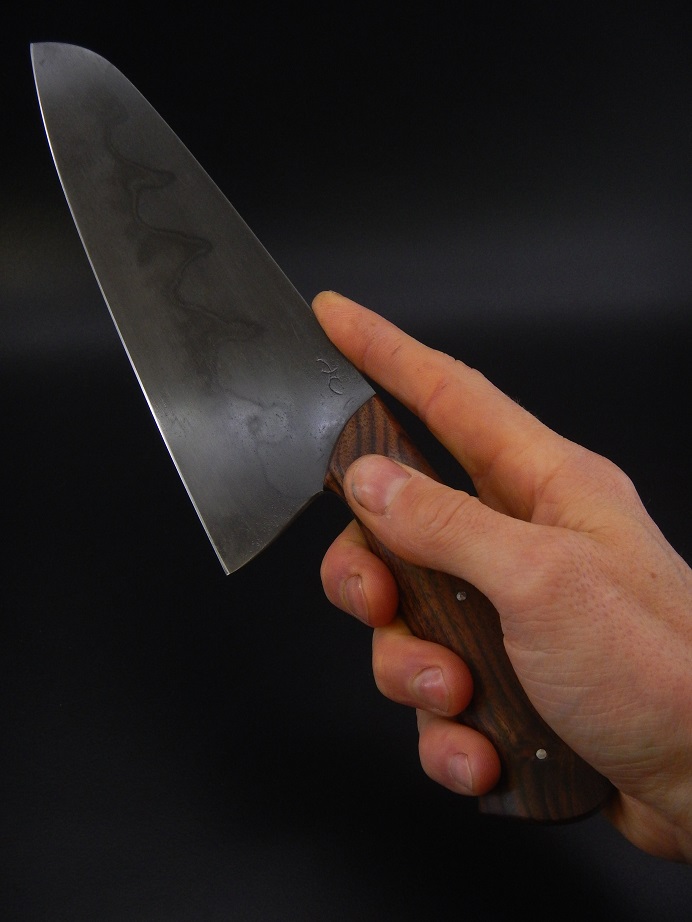
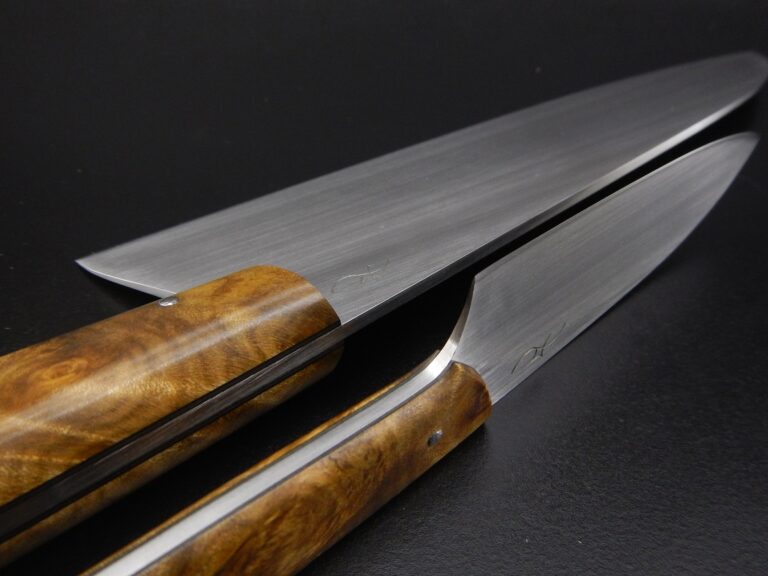
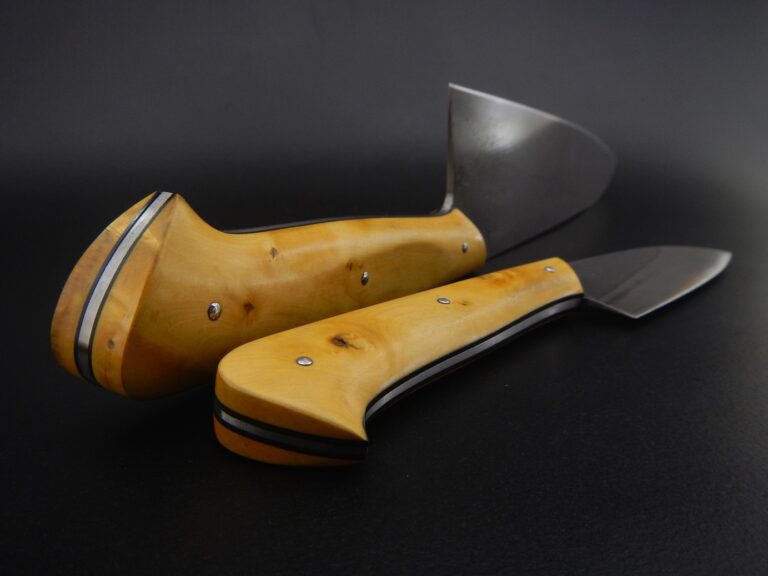
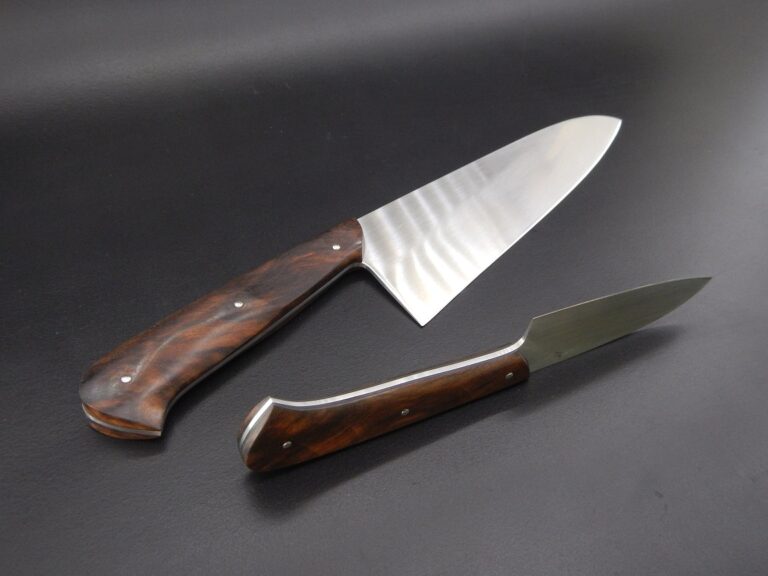
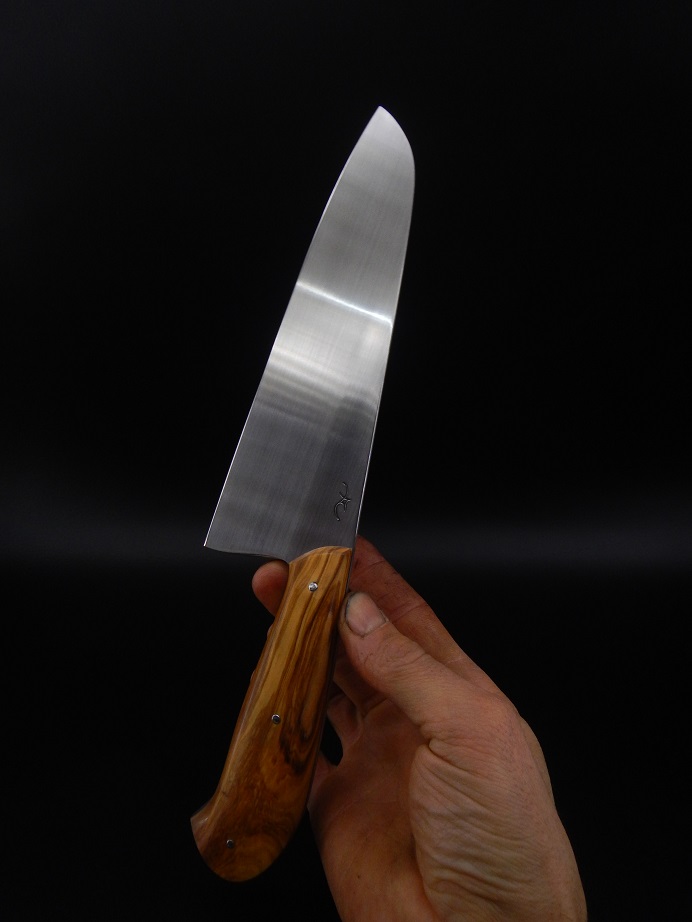
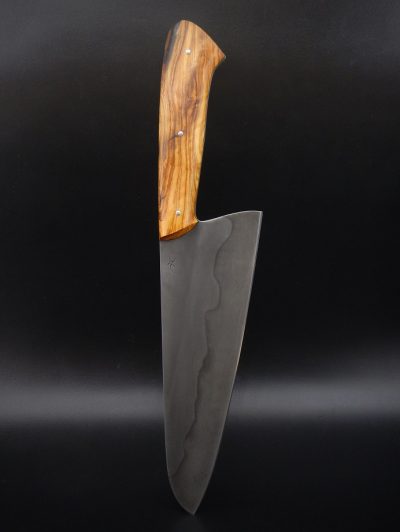
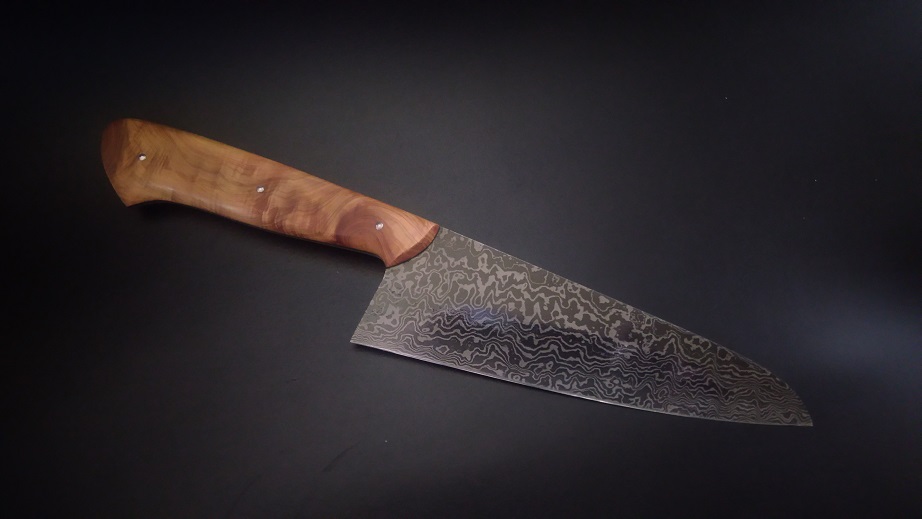
Aux courbes prononcées, à la pointe tombante et puissante. La lame relativement haute et sa courbe progressive permettent d’utiliser le tranchant sur sa totalité, notamment pour émincer. L’ergonomie du manche a été soigneusement élaborée pour des questions de confort, de sécurité et d’efficacité de coupe. Disponible avec différentes longueurs de lame et de manche, finitions variées !
L’office : le compagnon de cuisine
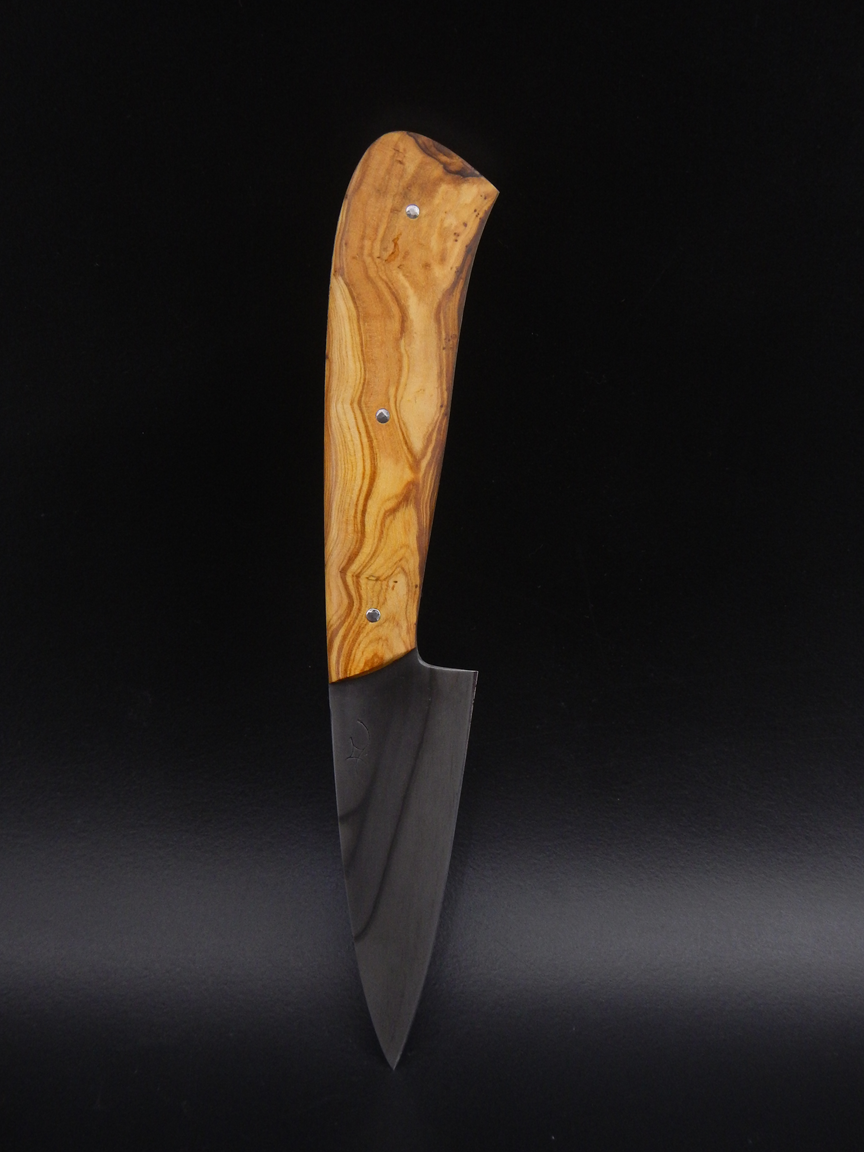
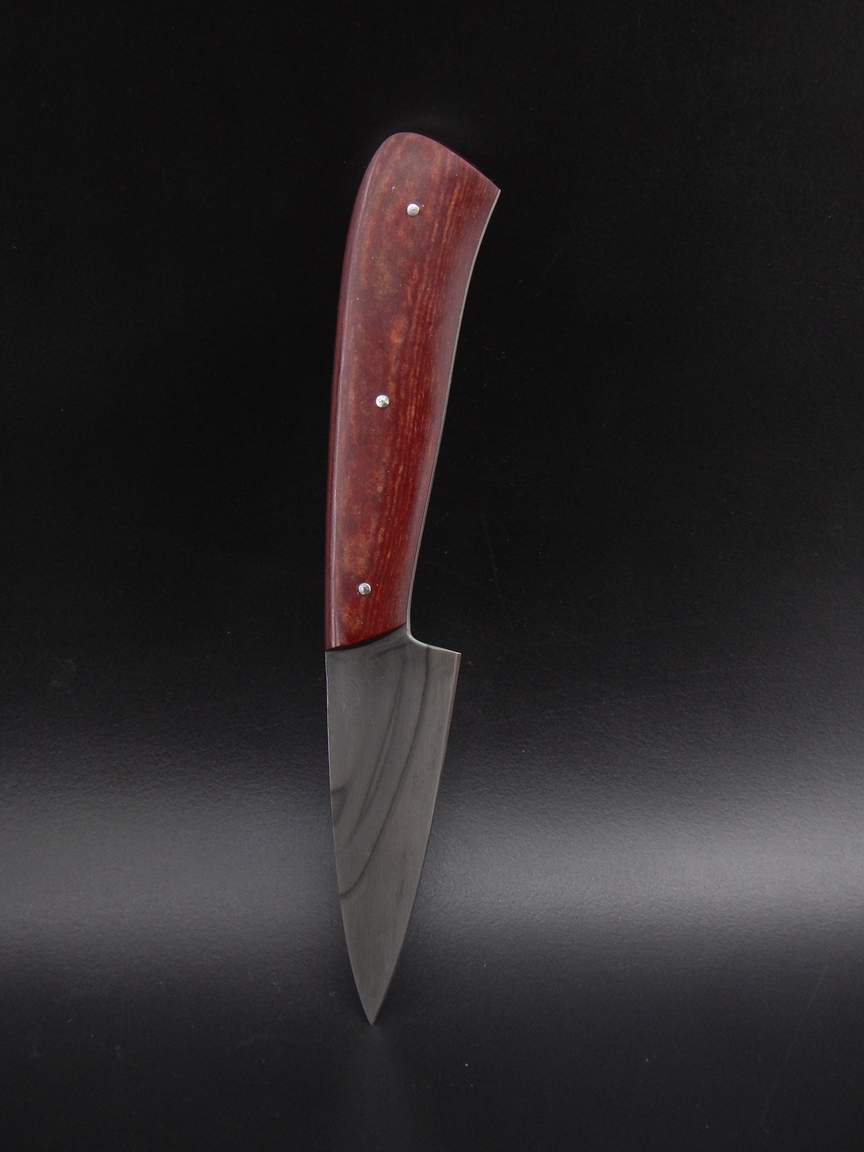
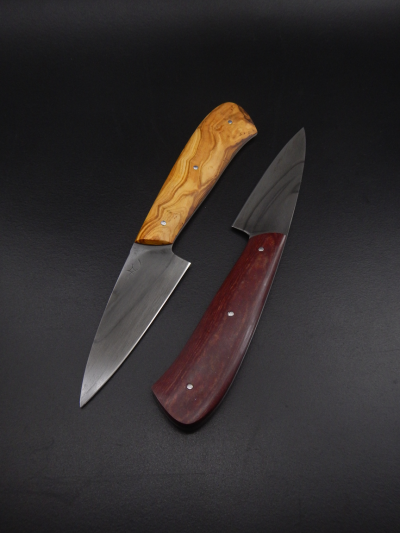
Nul besoin d’être un grand chef pour avoir besoin de l’office ! Grâce à sa petite lame de 85 mm, sa forme pointue, sa finesse et son tranchant jusqu’au talon, ce modèle unique de couteau à parer (paring knife) répond à des besoins bien spécifiques : éplucher, ciseler, épépiner, retirer germe et pédoncule, etc. Toutes ces étapes préliminaires à la préparation des aliments. Disponible en acier au carbone ou en inox. Finition et matériaux du manche au choix.
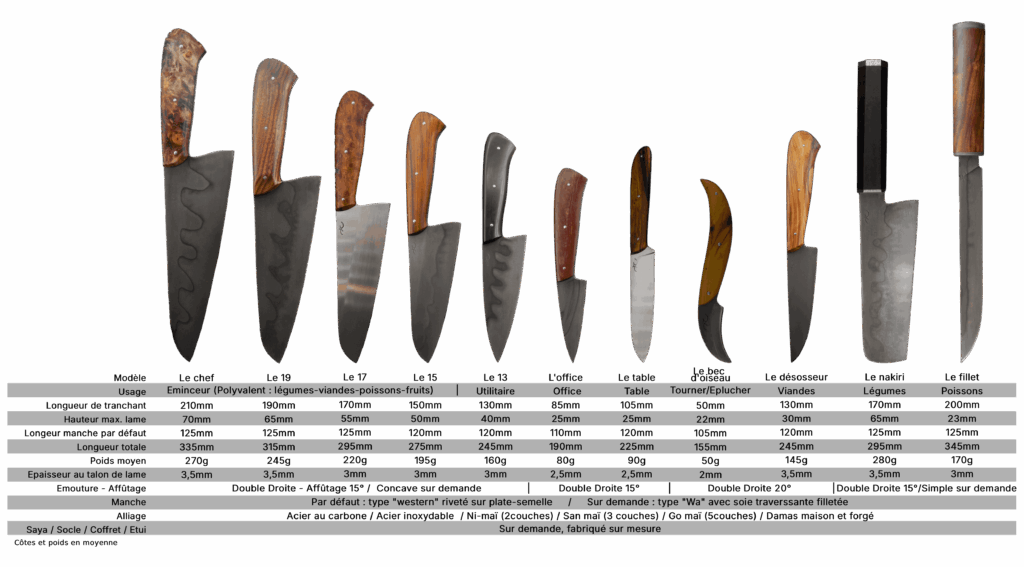
La gamme en détails
Carnet de commandes ouvert toute l’année !
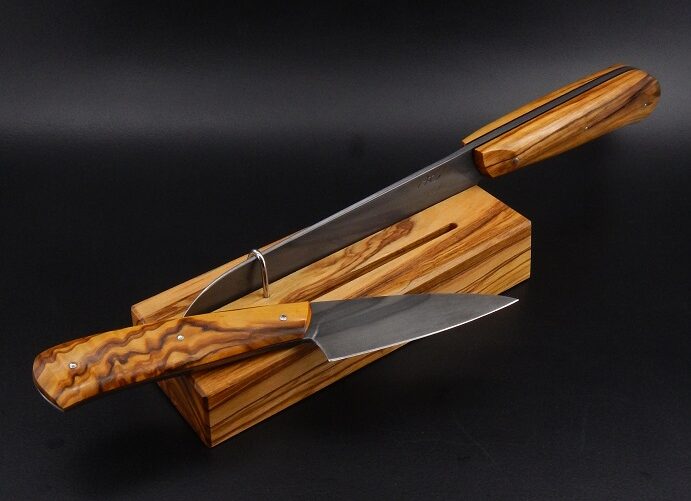
Afin de manipuler des outils adaptés à vos besoins et à votre goût, je fabrique des couteaux de cuisine sur mesure ! Ensemble, nous définissons le modèle, le type d’acier, les matériaux pour le manche, et toutes vos prérogatives et préférences… Bon à savoir : je propose la fabrication de « duos personnalisés ». Généralement, un éminceur « Le 17 » et son office assortis.
Deux méthodes de fabrication : forger la lame
J’utilise une technique unique de forge, poussée et rigoureuse, issue de la technique tchèque et adaptée à la coutellerie par Daniel-Ange Marlot (Les couteaux Toto, artisan d’art, coutelier forgeron depuis 2002). Le travail à chaud d’une lame doit impérativement se faire avec une compréhension du déplacement de la matière, dans le respect et le contrôle des températures : pour ne pas altérer la matière et décarburer (perdre du carbone, qui confère la dureté de la lame), et enfin pour accroître les propriétés mécaniques du futur couteau. Notamment par l’écrouissage : action permettant de resserrer la structure de l’acier par les coups de marteau… On obtient une dureté de surface remarquable ! Il faudra prévoir un coût supplémentaire pour couvrir l’opération de forgeage ainsi que les frais de combustible. Nuances utilisées : j’utilise des aciers au carbone, préférentiellement la nuance C70 (0,7 % de carbone) et le W2 (1,3 % de carbone). Lame complexe : dans un souci de conscience écologique, de rentabilité et d’éthique, j’ai fait le choix de ne plus fabriquer de damas. Soucieux de fabriquer des lames de qualité, je continue à produire des lames en san-maï et sandinox. • San-maï (3 couches) : tranchant en acier dur et flancs en fer doux ou pur, ou inox (« sandinox ») • Go-maï (5 couches) avec nickel pur • Ni-maï (2 couches) pour les émoutures asymétriques • Damas maison et forgé (composé de 2 à 3 nuances) Une lame en san-maï, go-maï ou en damas est systématiquement forgée dans la masse, par moi-même, à même les « barreaux artisanaux » que je confectionne. Ce type de couteaux constitue le haut de gamme de ma collection.
L’enlèvement de matière
Communément appelée « stock removal », cette technique récente consiste à arracher la matière à l’aide de bandes abrasives. Elle rend possible l’utilisation des aciers inoxydables (et des aciers au carbone). Inox : j’ai une préférence pour le 14C28N, un inox de qualité supérieure. Alliage simple et performant (avec 0,6 % de carbone et 14 % de chrome). À savoir : à même teneur en carbone, les inox sont in fine plus tendres. Pour obtenir la même dureté que certains aciers au carbone (tenue de tranchant inégalée), j’utilise sur commande des inox ultra-performants issus de la métallurgie des poudres : Elmax, RWL34, VG10. Je recommande fortement ces alliages pour tous les utilisateurs exigeants et les professionnels des métiers de bouche. Il faudra prévoir un surcoût de matière première (4 fois plus élevée), de consommables et de traitements thermiques (cycle à -78,5 °C dans de la glace carbonique). Les nuances d’acier : j’affectionne beaucoup les aciers au carbone faiblement alliés. J’utilise le XC100 et le C130 (1 % et 1,25 % de carbone).
Traitements thermiques
Cette étape de fabrication est cruciale pour obtenir les meilleures propriétés mécaniques et la dureté escomptée pour l’usage du couteau. Elle est divisée en sous-étapes, qui suivent un cahier des charges rigoureux. • La montée en température se fait dans un four de trempe électrique et récent. Je suis en mesure de réaliser des paliers de maintien précis au degré près. Aucun risque de détériorer l’alliage (trop chaud) ou de ne pas obtenir la cristallisation voulue (trop froid). • Des tests de casse de lame sont faits régulièrement pour évaluer l’état de la structure cristalline d’une lame en fonction de l’alliage utilisé. • Pour garantir à l’utilisateur une dureté maximale, toutes les lames sont protégées contre la décarburation grâce à une peinture très haute température. • Les lames en acier au carbone reçoivent une trempe sélective, afin d’apporter plus de souplesse au dos du couteau tout en conservant un tranchant dur. Cela limite le risque de casse en cas de mauvaise utilisation ou de chute. • Les lames en inox haute performance reçoivent quant à elles une trempe cryogénique, pour maximiser la dureté et stabiliser la structure de la lame : un refroidissement à -78,5 °C à cœur dans de la neige carbonique, qui garantit l’élimination des dernières zones cristallines « molles » (austénite résiduelle).
Manches
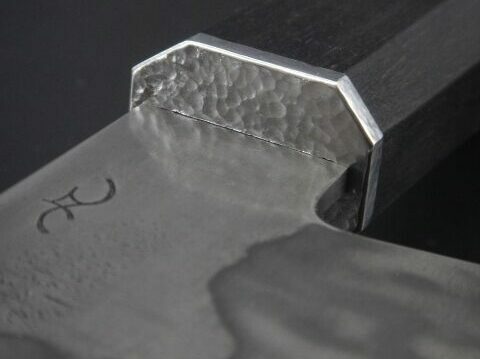
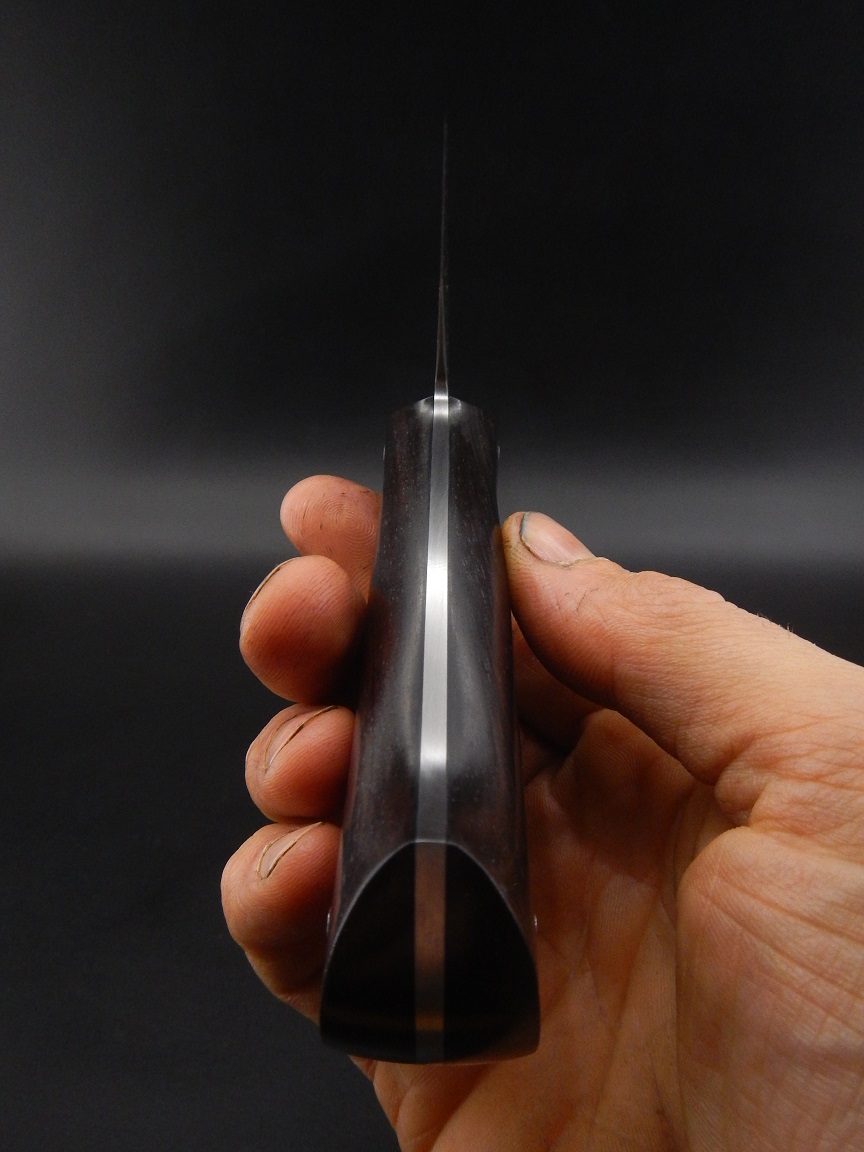
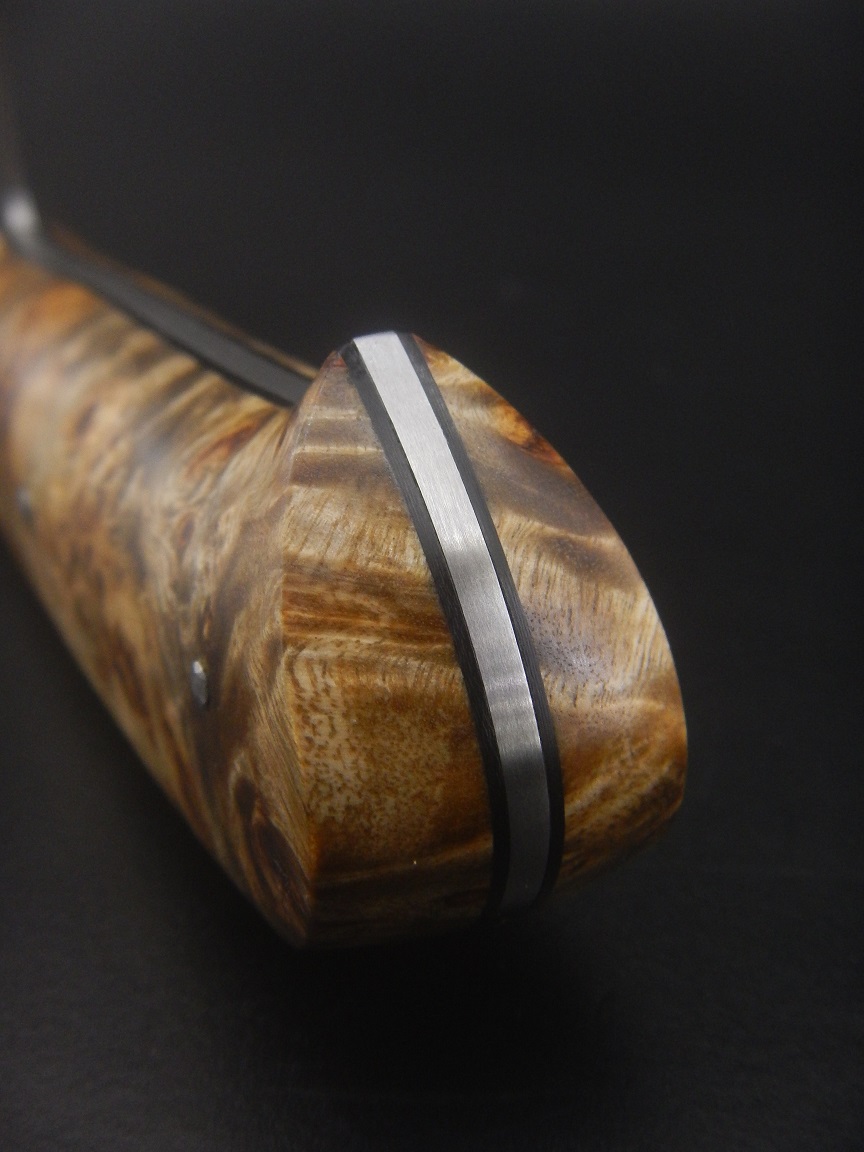
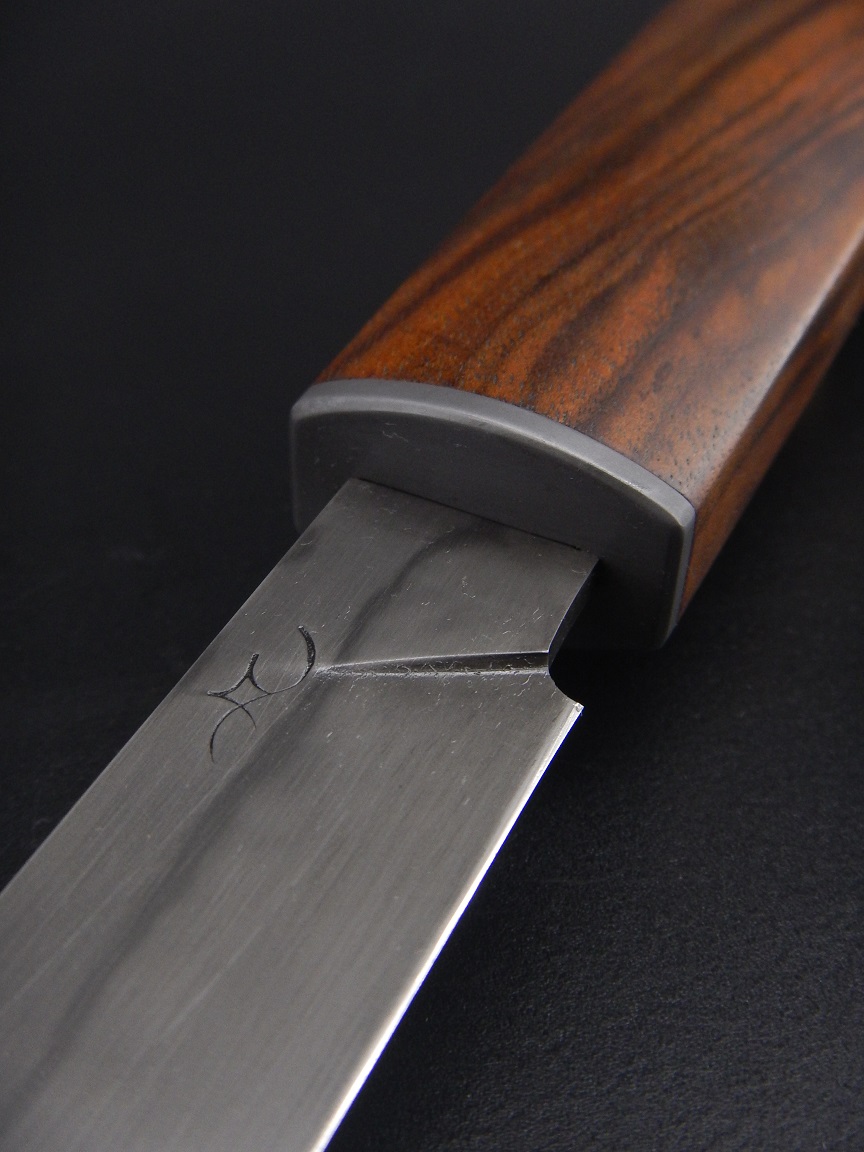
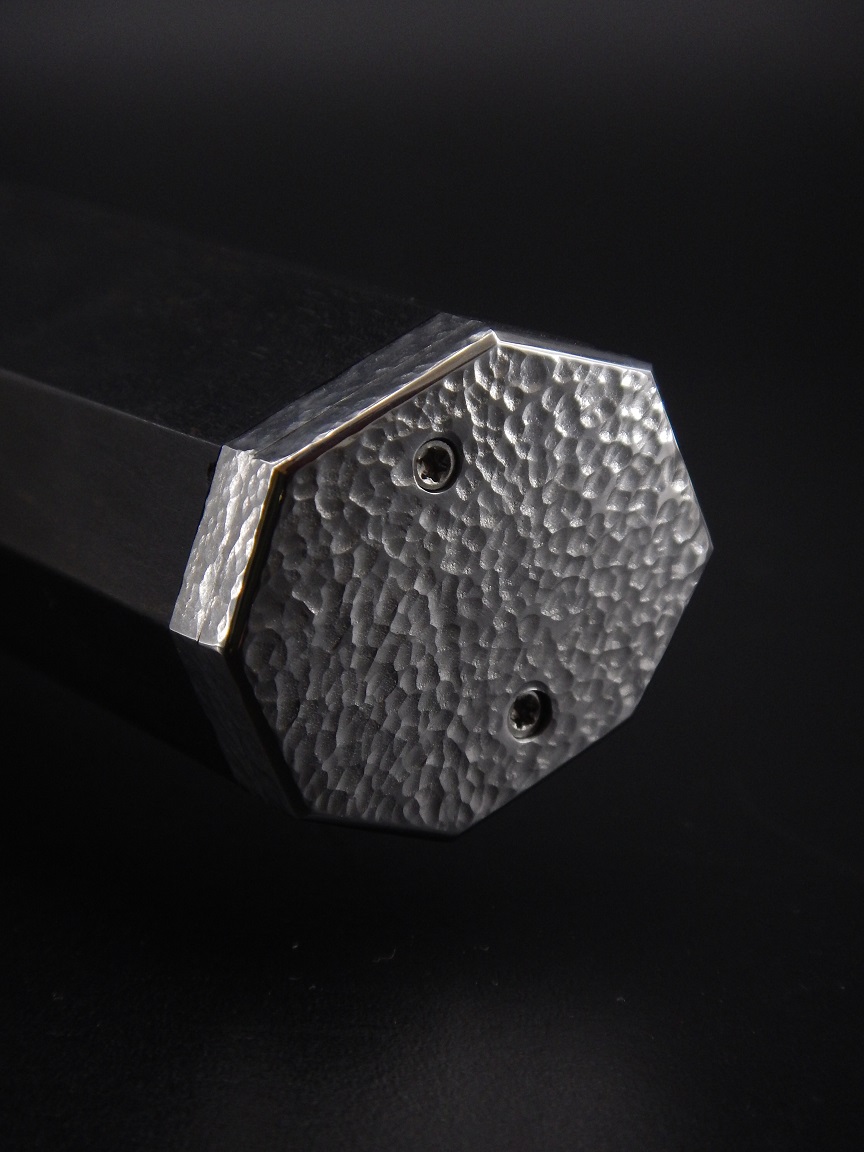
Deux manches sont disponibles sur la quasi-intégralité de ma gamme. Tous deux garantissent une excellente préhension, pour pouvoir travailler en sécurité : manipuler avec force sans risque, même avec les mains humides ou grasses. Type « western » : j’utilise la technique « pleine semelle ». Le bâti du couteau est en une pièce, du talon à la pointe ! Cette prolongation entre lame et manche apporte une grande résistance, un équilibre poids lame/manche précis, beaucoup de rigidité et de puissance. Type « wa » : d’inspiration japonaise, j’utilise ce manche pour me rapprocher du style traditionnel nippon, en y apportant toutefois mon style et mes exigences. Je ne souhaite pas utiliser de colle ou de résine pour assembler le manche au couteau : la fixation que j’ai mise au point est mécanique, grâce à une soie traversante taraudée. Le couteau est intégralement démontable, la rigidité et l’équilibre nettement améliorés. Matériaux : pour une excellente résistance à l’humidité, j’utilise uniquement des essences de bois denses et/ou stabilisées à la résine, ainsi que le paperstone, formidable composite chaleureux et hautement résistant à l’humidité, à la chaleur et aux rayures. Liste non exhaustive.
Les tarifs
Dès 1,4 €/mm de lame*
Acier au carbone ou acier inoxydable homogène, par enlèvement de matière
Dès 2 €/mm de lame*
Acier au carbone homogène, forgé
Dès 2 €/mm de lame*
Acier inoxydable haute performance homogène, par enlèvement de matière
Dès 2,2 €/mm de lame*
San-maï (3 couches) ou go-maï (5 couches), forgé
Dès 2,4 €/mm de lame*
Damas, forgé
Dès 40 €
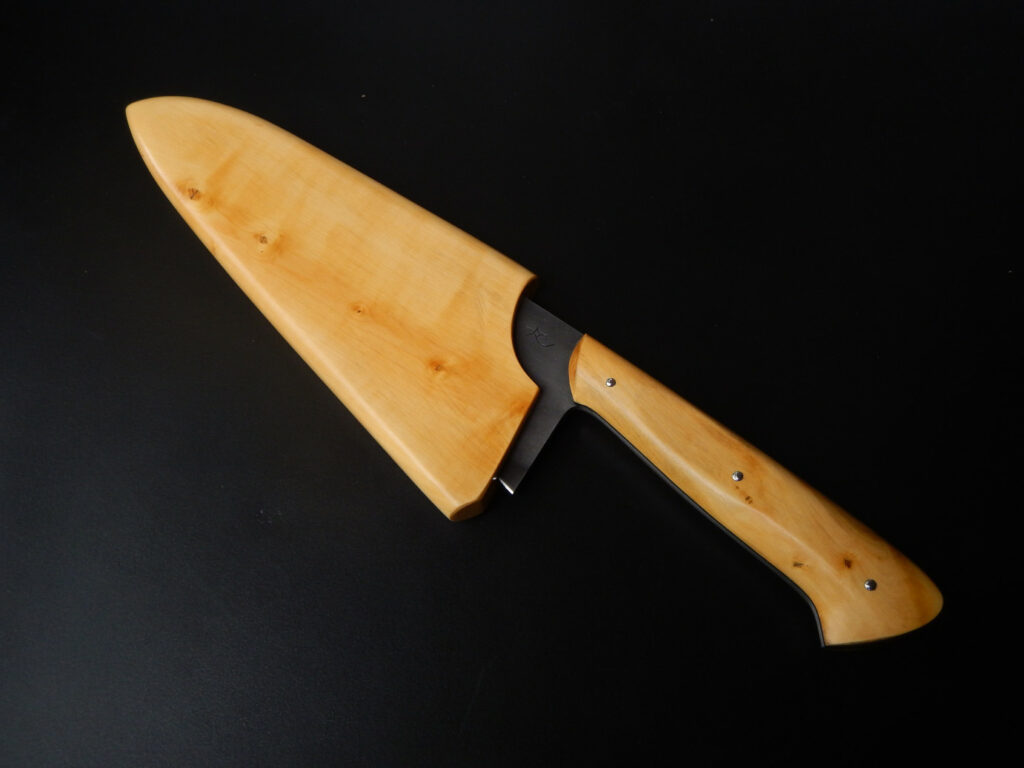
Saya en bois, sur mesure au couteau, selon l’essence choisie et la longueur/largeur du saya
Dès 50 €
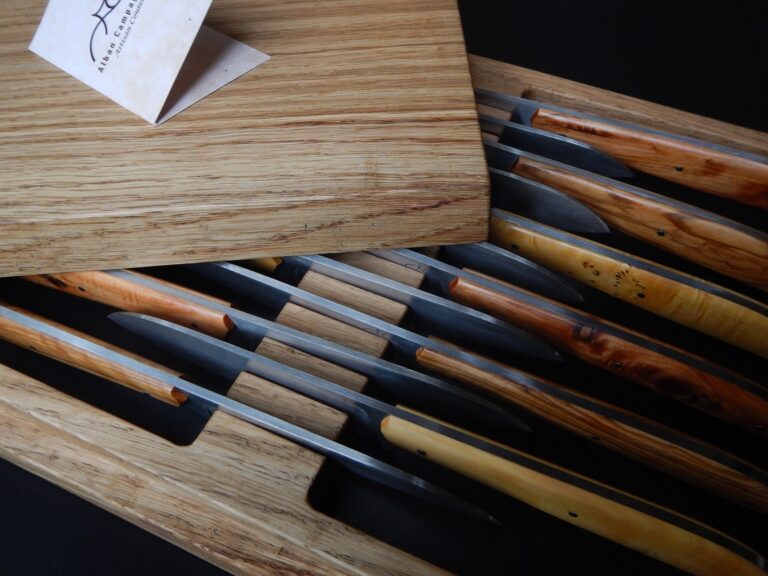
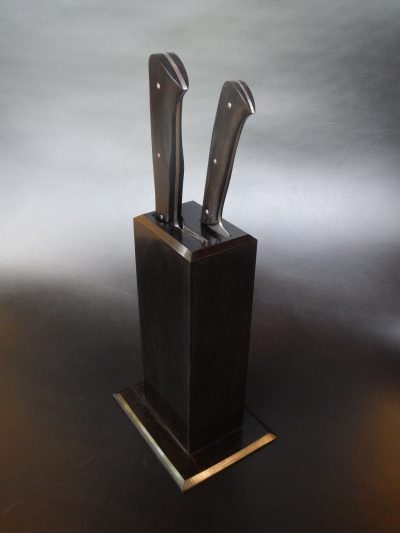
Socle en bois, sur mesure au(x) couteau(x), selon l’essence, le type de support (horizontal ou vertical), le nombre de couteaux et leurs dimensions
* Tarifs indicatifs pour des manches type « western » montés avec des essences de bois communes (buis, olivier, cade, etc.)
Conseils d’entretien
Si votre couteau est fait en acier (précisé sur son certificat), il est important de bien essuyer la lame après chaque utilisation. Ce n’est pas un alliage inoxydable : la lame est amenée à réagir avec son environnement direct (aliment acide, eau douce ou de mer, etc.) et peut rouiller. Pas de panique ! S’il y a de la rouille, il suffit de frotter la zone oxydée avec le côté vert d’une éponge. La patine grise s’estompera mais reviendra après quelques utilisations. Si vous utilisez très peu votre couteau, vous pouvez protéger la lame de son oxydation naturelle en la recouvrant d’une très fine couche d’huile. Attention : ne jamais nettoyer votre couteau au lave-vaisselle ! Ne jamais laisser le tranchant au contact d’un autre objet métallique ou de même dureté (plan de travail en marbre…). Affûtage : lorsque la lame a perdu son tranchant rasoir, utilisez d’abord un fusil à cannelures (neuf ou en bon état) : dix passes de chaque côté du tranchant, en gardant un angle très faible. Sauf indication dans le certificat remis avec le couteau, l’angle d’affûtage est de 20° (soit 10° de chaque côté). L’usage de la pierre se fait plus rarement : optez pour des grains P6000, voire P3000. N’hésitez pas à me contacter pour plus de renseignements !
Les cuisines disponibles
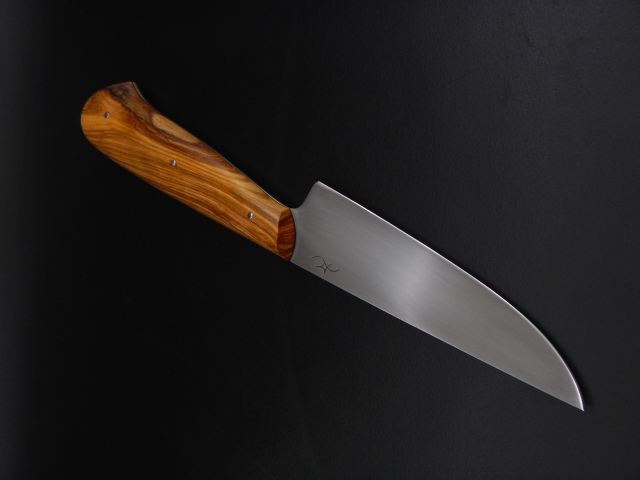
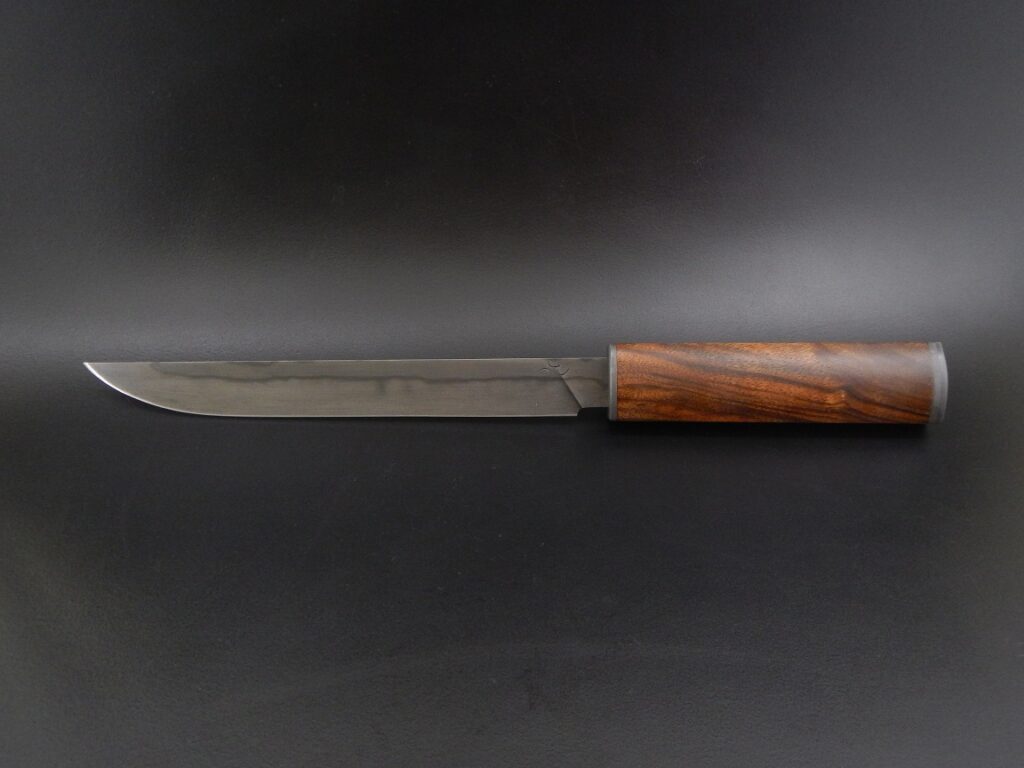
Désosseur, forgé C70 & olivier
250,00 €
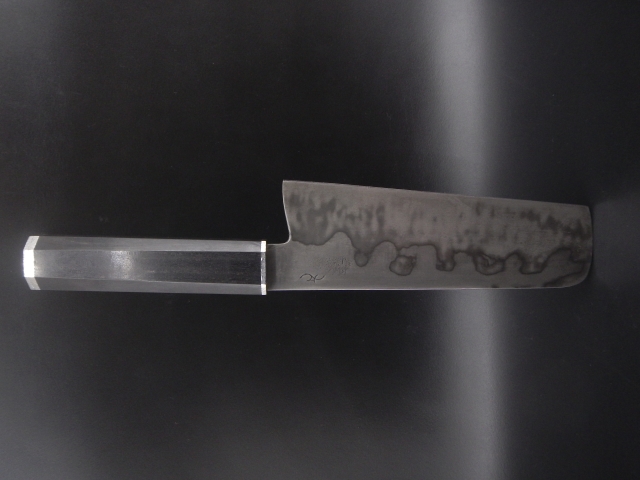
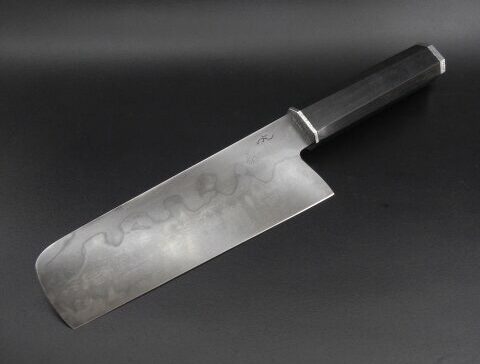
Nakiri, forgé 135Cr3 et ébène
390,00 €
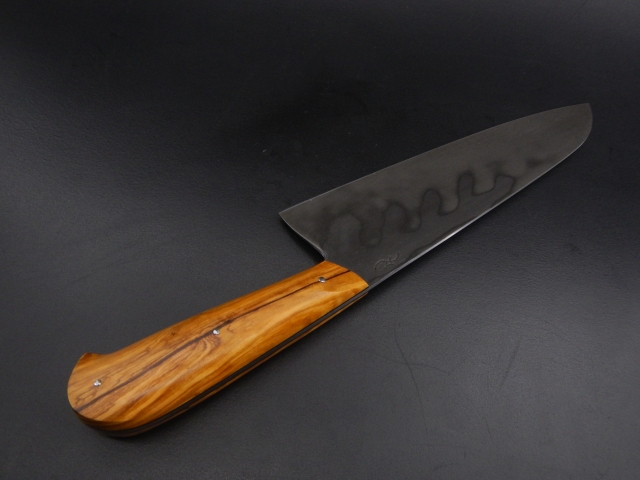
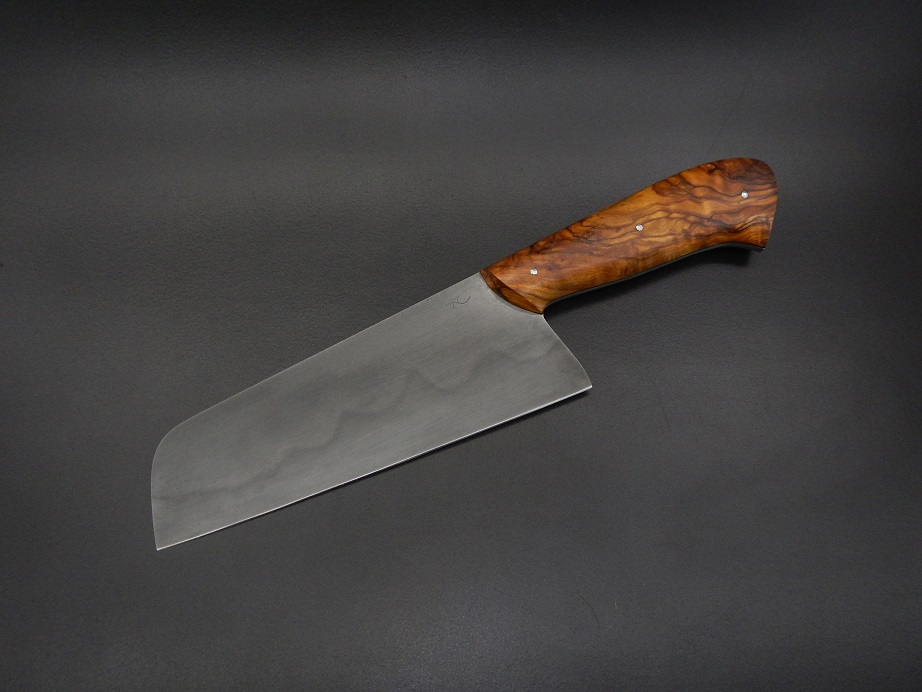
Le 17 : C130 et olivier
240,00 €
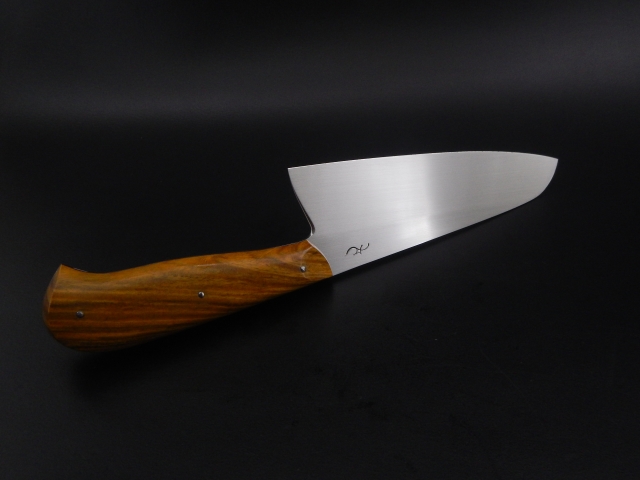
Le 17 : inox et bois de Gaïa
240,00 €
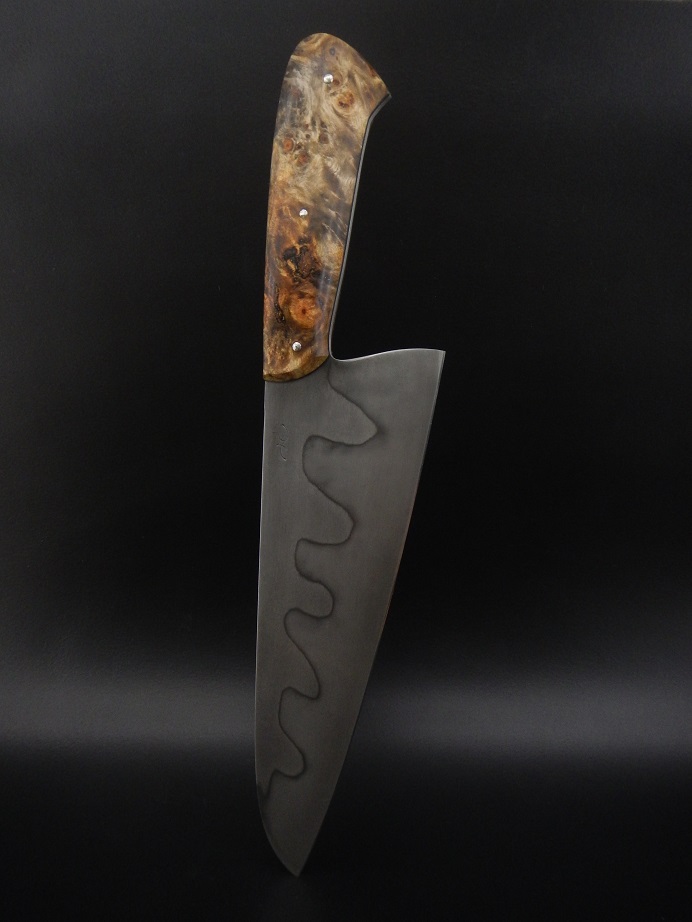
Le chef, C130 et loupe de peuplier stabilisée
320,00 €
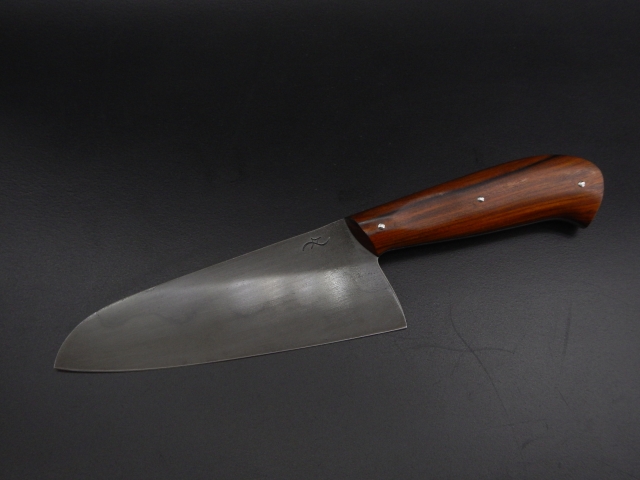
Le 15, C130 et palissandre des Santos
210,00 €
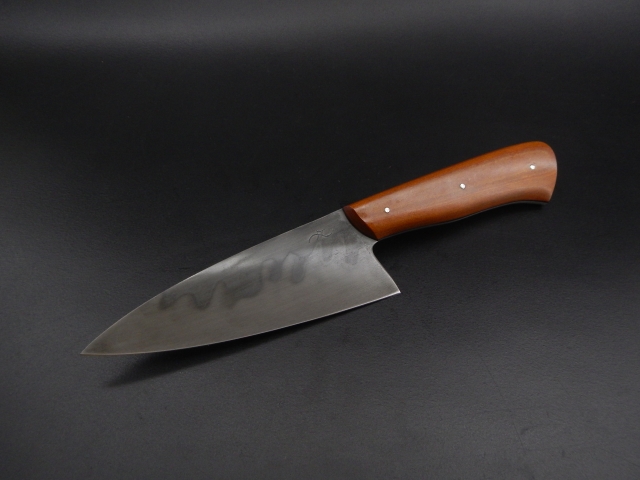
L’utilitaire, Paperstone et XC100
190,00 €
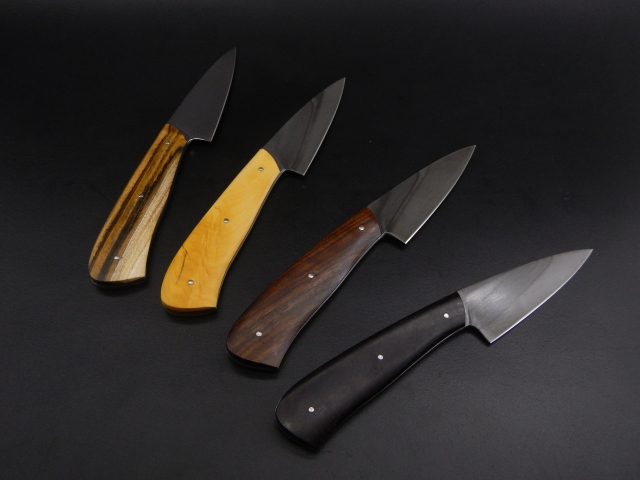
L’office
120,00 €
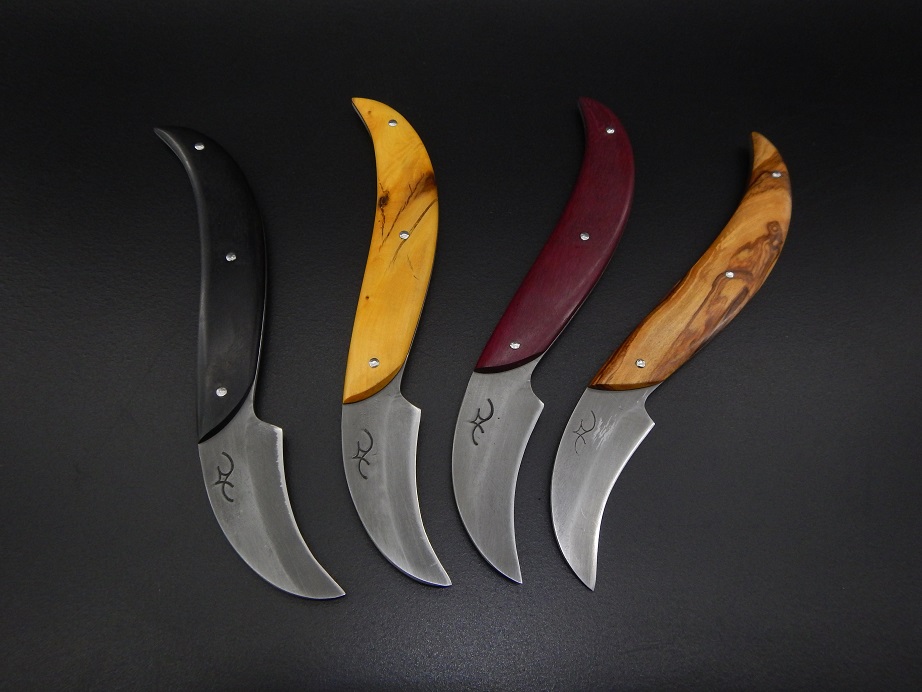
Le bec d’oiseau
95,00 €